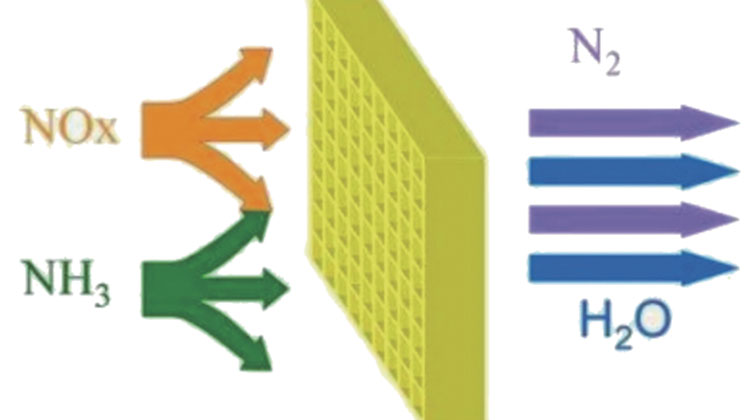
很多水泥企业脱硝系统运行几年后,都会面临同一个难题:催化剂到了设计年限,是不是必须整层更换?按运行年限一刀切、到点全部换新,一次性投入巨大;抱着“还能凑合用”的心态带病运行,又可能面临NOx超标、氨逃逸飙升、堵塞塌模块,造成更大损失。其实,脱硝催化剂不是按年份判定报废的,厂家质保24000小时只是质保期限,不等于催化剂到这个时间就必然失效。能不能继续用,核心看性能衰减、物理结构、中毒程度,综合评估后再决定继续使用、再生还是直接报废。
一、旧脱硝催化剂,到底还能不能继续用?
水泥窑烟气工况特殊:高粉尘、高碱金属(钾、钠)、碱土金属钙镁,是催化剂失活的主要诱因;协同处置固废时,铊(Tl)在催化剂表面富集尤为关键,毒性居中毒元素之首。旧催化剂分三种情况:
情况1:可逆失活,可继续使用
主要问题是表面积灰、孔道轻微积灰或硫酸氢铵堵塞,无明显重金属深度中毒,模块结构完整。通过在线吹灰、停机清灰或离线清洗处理后,压差恢复、脱硝效率回升,可继续投入使用,这也是水泥厂最常见的场景。
情况2:中度失活,评估后可再生复用
活性明显下降但催化剂基体完好,属表面覆盖型中毒——碱金属氧化物与活性组分V₂O₅反应生成惰性固溶体,钝化表面酸性位与氧化还原循环。中毒不深时,可通过化学清洗+活性组分补浸实现再生。再生催化剂指标:活性恢复指数K/K₀不低于0.9,横向抗压强度不小于40 N/cm²,纵向抗压强度不小于200 N/cm²,化学寿命大于16000小时;再生成本约为新催化剂的50%~60%。注意:积炭有效脱除需400℃以上再生温度,水泥窑现场通常不具备条件,必须送专业机构离线再生。
情况3:不可逆严重失活,必须更换
- 铊、砷、铅等重金属体相嵌入型深度中毒,活性位点永久破坏,再生无法恢复;
- 模块大面积磨损、开裂、坍塌、粉化,机械强度不足,有垮塌堵烟道风险;
- 高温烧结老化,载体微观孔结构永久损毁,清灰、再生均无效。
这类催化剂不建议继续运行,强行使用极易出现排放超标、氨逃逸过高、下游设备腐蚀。
划重点:运行年限仅作参考,不能作为报废唯一标准。同样是运行24000小时,工况稳定的窑线催化剂性能尚可;高碱、高粉尘、协同处置固废的窑线可能提前失活。
二、5个维度,判断催化剂剩余寿命
判断剩余寿命,分为现场运行初判和实验室取样精准评估两个阶段。
1. 运行数据监测(日常巡检就能做)
固定相近窑负荷、烟气温度、入口NOx浓度,持续记录核心参数:
- 脱硝效率:同等工况下维持出口NOx达标,需不断增加喷氨量,氨氮摩尔比NSR持续升高;
- 氨逃逸:反应器出口氨逃逸持续上涨,加大喷氨后快速超标;
- 系统压差:催化剂层压差逐步走高,停机清灰后仍无法回落,说明孔道已深度堵塞;
- 出口NOx截面浓度偏差变大,反应器局部脱硝失效,说明催化剂性能不均匀。
⚠️ 注意:出现上述现象,先排除喷氨格栅不均、流场紊乱、仪表故障,再判断是否催化剂失效。很多时候问题出在喷氨、混合环节。
2. 相对活性K/K₀(核心判定指标)
K为当前催化剂活性,K₀为新催化剂初始活性,K/K₀是评估剩余寿命最关键指标(参考GB/T 31587-2015及行业实践):
- K/K₀≥0.8:活性保持较好,可继续长期使用,维持年度检测;
- 0.6≤K/K₀<0.8:活性明显衰减,加密监测,结合窑生产计划重点评估再生或分层替换;
- K/K₀<0.6:活性衰减显著,且经热再生或化学清洗后无法恢复,说明微孔结构已不可逆损伤,应立即列入更换计划。欧洲专利文献也以K/K₀=0.6为失活限值,对应约45000小时运行后需要更换。
实验室测试方法:现场抽取样品,在试验台模拟窑尾实际烟温、空速、烟气组分,实测NOx转化能力,绘制活性衰减曲线,推算剩余可用小时数。
3. 物理结构与机械性能
- 检查模块外观:有无端面磨损、裂纹、粉化、堵孔、掉片;
- 检测抗压强度、磨损率:强度不足,烟气冲刷下易出现模块坍塌、烟道堵灰,属于安全隐患,即使活性尚可也不能继续长期使用。
4. 化学元素分析,排查中毒类型
取样做元素检测(XRF/ICP),重点看铊(Tl)、砷(As)、铅(Pb)、碱金属钾钠、钙含量。中毒元素对催化剂活性的毒性排序:Pb、Tl>As>P、Na、K>Ni、Zn。
- 单纯硫酸盐、飞灰堵塞:可逆,清灰清洗即可;
- 表面覆盖型碱金属中毒:可通过化学清洗+活性组分补浸再生;
- 铊、砷、铅深度中毒:体相嵌入型,不可逆,再生价值低,建议直接更换。
水泥窑协同处置固废的产线尤其要关注Tl的富集情况,痕量As与显著Tl含量可相差几千倍。
5. SO₂/SO₃转化率
催化剂老化后,钒活性组分可能加速SO₂氧化生成SO₃。SO₃过高易在下游生成硫酸氢铵,造成预热器、除尘器黏堵腐蚀。按HG/T 6539-2026《水泥厂用选择性催化还原(SCR)脱硝催化剂》,蜂窝式和平板式催化剂SO₂/SO₃转化率均要求不大于1.0%,部分场景可放宽至1.5%;再生催化剂应小于1%。即便脱硝勉强达标,若转化率超限,也要综合评估是否继续服役。
三、剩余寿命评估完整流程(水泥厂实操版)
1.收集历史运行台账:累计运行小时、历次检修清灰记录、NOx、氨逃逸、压差、烟气成分,以及协同处置固废的种类和比例(用于评估Tl等重金属风险);
2.停机取样:在反应器各催化剂层、截面多点采集代表性样品,避免单点取样造成评估偏差;
3.实验室检测:活性测试、元素分析(重点Tl、As)、比表面积(BET)、机械强度、SO₂/SO₃转化率;
4.综合建模:结合窑线未来生产计划,预测衰减曲线,给出剩余运行时长;
5.方案输出:继续使用/再生/分层替换/整体更换建议,并附经济性对比。
四、运维建议,延缓催化剂衰减
1.优化吹灰制度,防止积灰板结堵塞孔道;
2.稳定窑况,减少烟气温度大幅波动,避免催化剂热烧结;
3.严控喷氨,避免过量氨生成硫酸氢铵黏附催化剂;
4.建立催化剂寿命台账,每年至少一次取样检测,提前预判,避免临近环保检查突发失效;
5.协同处置固废的产线,增加Tl元素专项检测频次,发现富集趋势时提前启动评估。
结语
盲目换新造成资金浪费,带病运行则面临环保与设备双重风险。旧催化剂能不能继续用、剩余寿命还有多久,不能凭经验猜,要靠数据+实验室检测综合诊断。
提前做催化剂性能评估、分层管理,是水泥企业脱硝降本、稳定达标最务实的方案。
如有催化剂评估、再生、分层替换相关问题,欢迎后台留言交流。