SNCR+SCR联合脱硝运行中,普遍存在一个反常识问题:中控为压低窑尾NOₓ,盲目加大分解炉SNCR喷氨量。看似前端NOₓ有所下降,后端SCR却出现氨浓度波动大、ABS结晶堵塞、氨逃逸超标、出口NOₓ反复漂移,越调越乱。本文精简解析其核心机理与整改方案。
一、水泥窑两级脱硝分工
- 前端SNCR(粗脱硝)
布置在分解炉、C5/C6预热器,有效反应温区850~1050℃,氨水最佳温度950℃、尿素1000℃,脱硝效率30%~70%。主要作用是削减入口NOₓ基数,减轻SCR负荷,不负责最终达标。
- 后端SCR(精脱硝)
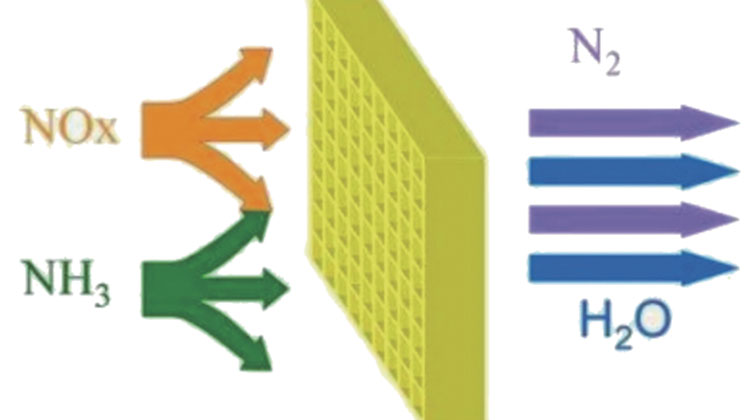
布置在C1出口,最佳运行区间290~310℃,脱硝效率可达90%以上,是水泥超低排放(NOₓ<50mg/m³)的核心保障。SCR对氨氮配比、烟气工况稳定性极其敏感。
核心逻辑:SNCR负责减负,SCR负责精控,前端波动会全部传导至后端。
二、SNCR喷氨过量导致SCR难控的核心原因
水泥窑烟气具有温度波动大、高粉尘、高碱金属、含铊等特点,过量喷氨会引发连锁故障:
- 无效喷氨多,前置氨逃逸持续增加
窑况、煤质、物料波动极易造成分解炉温区偏移,偏离850~1050℃有效区间。此时加氨不脱硝,只会产生大量未反应游离氨,叠加炉内流场不均、局部偏流,大量富余氨直接进入SCR,形成无法预判的干扰源。
- 氨氮配比失衡,SCR自动调节失效
SCR依靠精准1:1氨氮配比稳定运行。前端过量喷氨形成“氨多、NOₓ低”的异常工况,传统滞后控制系统陷入两难:减氨怕NOₓ超标,加氨怕氨逃逸飙升,自动调节完全失准。
- 多重因素叠加,催化剂快速失活
过量氨气覆盖催化剂活性位点,同时水泥粉尘含钙组分封堵微孔、碱金属及铊中毒会造成催化剂永久性失活。水泥SCR催化剂寿命仅1.5~2年,远短于电厂,高氨运行会进一步加速报废。
- ABS隐性结晶堵塞,工况持续恶化
虽然SCR主体温度高于ABS生成区间,但床层死角、局部低温区仍会生成硫酸氢铵黏性沉积物。常规吹灰只能清表面浮灰,无法清除微孔内ABS,长期堆积造成催化剂有效反应面积持续下降,脱硝能力逐步衰减。
- 双系统独立控制,调控容错率极低
多数生产线SNCR、SCR无联动,喷氨、输送、检测存在大滞后。前端微小喷氨波动,都会被逐级放大为后端参数剧烈震荡,导致系统难控、不稳。
三、现场核心误区:喷氨多≠脱硝好
现场普遍存在“假性达标”:为规避瞬时NOₓ峰值、防止环保抓拍,长期过量喷氨。多余氨水不参与反应,只会造成氨耗偏高、隐性氨逃逸超标、催化剂堵塞中毒加速。脱硝靠精准匹配,绝非蛮力多加氨。
四、精准调控整改方案
- 严控有效温区,杜绝盲目加氨
仅在850~1050℃高效温区合理喷氨,窑况波动优先调配风、喂煤稳温度,从源头减少无效逃逸氨。
- 两级系统联动,消除调控滞后
打通SNCR与SCR耦合控制,智能分配两级脱硝负荷,引入前馈预判控制,由“超标被动调氨”转为“工况预判主动控氨”。
- 分区独立喷氨,避免局部氨富集
分解炉多区域喷枪独立可调,根据实时温度、流场动态配氨,杜绝局部过喷,大幅提升氨水利用率、降低氨耗。
- 常态化运维,延缓催化剂失活
定期清理ABS结晶与积灰,对中毒、堵孔催化剂做再生维护,规避长期高氨工况,延长催化剂使用寿命。
五、总结
SNCR+SCR联合脱硝的核心是前端减负、后端精控。前端盲目过量喷氨,不会提升脱硝效果,只会将逃逸氨、ABS结晶、催化剂中毒、工况波动等全部隐患转嫁至SCR。
水泥窑催化剂本身工况恶劣、寿命短,蛮力喷氨只会加速设备劣化、增加运行成本。稳定超低排放的关键,是工况匹配、两级联动、精准控氨,实现达标、降耗、护设备三位一体稳定运行。