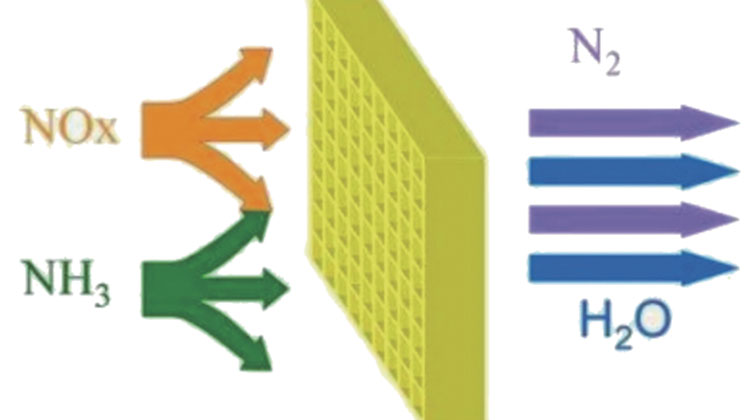
炉膛温度正常、氨水浓度没问题、系统参数全部在范围内。为了压住NOₓ,只能不断往上加氨水流量。
最后的结果却是:氨水成本越来越高、氨逃逸超标、尾部积灰严重、NOₓ依旧波动超标。
很多班组第一反应:调温度、调流量、调配比、查控制系统。但折腾几天甚至几个月,工况丝毫没有好转。
其实大部分厂区脱硝变差,根本不是工艺问题,而是喷枪雾化失效、匹配失效。
SNCR脱硝不是“氨水喷得多就有效”,而是喷得准、雾化细、混得匀、落在温度窗口里。只要喷枪不对,你加再多氨水,都是无效消耗。
01 为什么氨水越喷越多,NOₓ反而越难降?
误区:NOₓ超标 = 加大喷氨量。
真正的SNCR核心是:精准利用有效温度窗口反应。
根据国标与行业技术规范:
✅ 氨水适宜反应区间:850–1050℃,反应最佳温度为950–1000℃
✅ 尿素适宜反应区间:950–1150℃,最佳脱硝温度集中在1000℃附近
GB 51045‑2014《水泥工厂脱硝工程技术规范》明确要求:喷入分解炉的还原剂在温度窗口停留的时间应大于0.5s,SNCR系统宜采用双流体雾化喷枪。
很多现场喷枪选型错误、射程不对、雾化太差,导致氨水根本没进有效温度区,或者进去了来不及反应。这时候加大流量,只会造成三个恶果:
1、大液滴直接掉落,完全不参与脱硝
选错喷枪最常见的问题:雾化颗粒大、雾化不均匀。氨水进入炉膛后不是雾状,是颗粒液滴。液滴来不及蒸发、来不及裂解、来不及和NOₓ混合反应,直接贴壁、掉落、流走。
这部分氨水100%浪费,只会引发设备腐蚀、烟道积灰、氨逃逸超标。更严重的是,过大的液滴无法在短时间内气化完全,甚至可能形成液滴附着管壁,引发炉膛爆管安全隐患。
2、喷射覆盖不均,出现“一半过氨、一半无氨”
喷枪角度、扩散形态不匹配炉膛结构,会造成典型脱硝盲区:局部氨水堆积→氨逃逸暴涨;局部无氨水覆盖→NOₓ持续超标。
这就是行业通病:氨水越打越多,脱硝工况反而越不稳定,陷入高消耗、低效率的恶性循环。
3、射程不匹配,直接错过黄金温度窗口
射程太短:氨水悬浮在低温区域,不具备反应条件,完全无效。
射程太长:直接穿透最佳高温反应区,进入超温区域,氨水快速分解失效。
温度窗口没有问题,是你的喷枪把氨水喷错了位置,所有加量操作都是无用功。
02 现场最容易踩的3个喷枪误区
误区1:为了省钱用单流体喷枪

单流体喷枪依靠纯液压雾化,对水压稳定性要求极高,工况稍有波动、压力轻微起伏,雾化效果瞬间变差,颗粒变大、均匀度失衡。
该类喷枪仅适配负荷稳定、小烟道的极简工况,水泥窑、循环流化床、垃圾焚烧炉等主流工业设备完全不适用,长期使用必然氨水浪费、NOₓ频繁超标。
误区2:只看射程远不远,不看雾化覆盖
很多采购、运维选型只关注“喷得远”,盲目追求长射程喷枪,忽略核心的雾化覆盖效果。
SNCR脱硝的核心是还原剂与烟气全域均匀混合,直射喷枪射程充足但扩散面积极窄,极易出现局部氨水堆积、大面积烟气无还原剂覆盖的情况,最终导致局部逃逸、整体脱硝低效。
牢记核心:脱硝靠全覆盖,不靠长射程。
误区3:一套喷枪通吃所有工况
不同炉型、不同生产负荷、不同烟气流速,对喷枪的穿透力、雾化粒径、喷射形态要求天差地别。
高流速烟道需要强穿透力喷枪,低负荷低温工况需要柔和雾化喷枪,统一型号通用所有工况,是厂区长期高氨耗、高氨逃逸、工况波动的核心根源。
03 总结:NOₓ不降、氨水暴涨,问题不在参数
多数厂区的脱硝瓶颈,从来不是这些常规问题:
不是温度不够,不是浓度不对,不是控制系统不精准。
真正的核心问题:脱硝系统最后一道执行端——喷枪选型、匹配失效,直接拖垮整套脱硝系统。
想要降低氨耗、稳定NOₓ排放、严控氨逃逸,第一步不是反复调试参数,而是全面排查喷枪适配性与雾化质量。