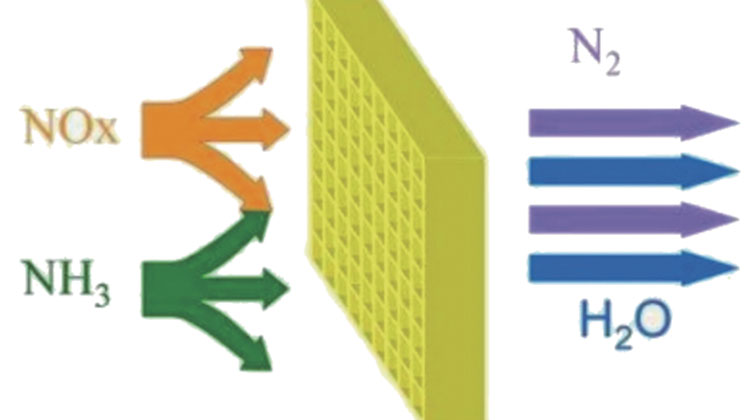
SCR 脱硝系统刚投运那半年,效果非常好 ——NOₓ稳定达标,喷氨量适中,氨逃逸可控。但运行一年左右,情况开始恶化:喷氨量节节攀升,催化剂层压差逐步走高,氨逃逸居高不下,NOₓ还时不时瞬时超标。
停机检修拆开看—— 催化剂模块外观完整,没有大面积破碎,也没有明显堵灰。管理层一拍板:“催化剂老化了,换!” 上百万花出去,整层换新。
但戏剧性的是:换完没过多久,同样的问题再次上演。
问题根源,很多时候不是催化剂本身质量不行,而是现场运维人员沿用了错误的操作逻辑,形成了越调越坏、越修越差的闭环。
水泥窑烟气具备高粉尘(30‑60g/Nm³)、高碱金属、成分复杂、温度波动剧烈四大特点。照搬火电行业 SCR 运维经验,只会加速催化剂中毒、堵塞、磨损,让百万级资产提前报废。
今天我们拆解水泥 SCR 现场 4 个最常见、危害最大的运维误区 —— 每一个都是真金白银换来的教训。
误区一:NOₓ一超标就猛加喷氨 —— 陷入 “多加氨→堵塞→再加氨” 死亡循环
❌ 错误操作:
窑况波动,出口 NOₓ突然抬升,运维人员的第一反应是 —— 直接开大喷氨阀门,用提高喷氨总量的方式硬压出口 NOₓ。不管氨逃逸多少,先把在线数据压下来再说。
💣 为什么致命:
在水泥高尘 SCR 工况下,这是杀伤力最大的操作习惯,没有之一。
喷氨过量,多余的 NH₃和烟气中的 SO₃在低温条件下(约 146‑207℃)生成硫酸氢铵(ABS) —— 这是一种黏性极强的物质,会钻进催化剂微米级微孔内部,造成微孔隐性堵塞。催化剂活性下降,脱硝能力变差,NOₓ更容易超标,运维只能继续加大喷氨量。
恶性循环就此形成:
NOₓ超标 → 加大喷氨 → ABS 堵塞催化剂微孔 → 活性下降 → NOₓ更容易超标 → 继续加大喷氨 → 堵塞加剧……
与此同时,喷氨格栅的局部喷嘴会因粉尘堵塞、磨损导致截面氨分布不均—— 部分区域氨气过剩,部分区域氨气不足。靠整体加大喷氨来弥补缺氨区域,只会放大局部氨逃逸,进一步加剧铵盐堵塞。
✅ 正确实操:
NOₓ上涨,先溯源,不先加氨。优先排查:窑况波动、入口烟温变化、喷氨格栅是否堵塞、CEMS 测点是否漂移 —— 找到真正原因再行动。
严控氨逃逸指标。日常稳定控制在 3ppm 以内,绝不允许靠牺牲氨逃逸来换取 NOₓ达标 —— 这是饮鸩止渴。
定期做喷氨均衡性测试。反应器截面 NOₓ偏差过大时,优先检修疏通格栅喷嘴,而不是上调总喷氨量。
低烟温工况,优先控温。必要时降负荷甚至暂停喷氨,严禁低温下强行喷氨硬压排放。
一句话总结:加氨不是万能药,查清病因再下药。
误区二:吹灰两个极端—— 要么长期不吹,要么暴力高频猛吹
❌ 错误操作:
分为两个极端:
极端 A:压差变化不大,就长期不投吹灰,认为 “看不见积灰就不用吹”;
极端 B:压差一上涨,就把蒸汽吹灰、压缩空气吹灰开到最大压力,反复高频猛吹,恨不得一次性把灰全部吹干净。
💣 为什么致命:
水泥 SCR 属于高尘布置,烟气粉尘浓度高达 30‑60g/Nm³,且粉尘中含有大量钙盐、碱金属,极易板结在催化剂表面。
长期不吹灰:细微粉尘、钙盐在孔道和微孔内部沉积板结,慢慢堵塞催化剂。压差逐步抬升,活性持续衰减。等到压差明显上涨时,很多堵塞已经不可逆转。
暴力高频猛吹:过高压力、过于频繁的吹扫,会直接冲刷磨损催化剂迎风面表层活性组分。肉眼看不出大块破损,但表层活性物质被持续削蚀—— 这就是前文提到的 “隐形磨损”。同时,上层积灰被猛烈吹落后,直接砸向下层催化剂,造成下层孔道二次堵灰 —— 越吹压差越高,越吹效率越差。
✅ 正确实操:
采用“压差联动 + 定时” 相结合的吹灰策略。声波吹灰建议连续运行;蒸汽吹灰根据压差变化自动启停,不要单纯靠人工主观判断。
严格控制吹灰压力,禁止超压吹扫。蒸汽吹灰压力严格按设计值执行,不得擅自调高。
遵循从上至下的吹扫顺序,避免上层积灰掉落堵塞下层模块。
吹灰完成后观察压差变化。如果吹扫后压差几乎没有下降,说明积灰已经板结,单纯吹灰无效—— 需要评估离线化学清洗。
每次检修,同步检查吹灰器喷嘴是否偏移、堵塞,避免吹灰“吹空” 或 “吹偏”。
一句话总结:吹灰不是越猛越好,吹得对、吹得巧才是关键。
误区三:温度管理粗放—— 低温硬喷氨,对瞬时超温视而不见
❌ 错误操作:
水泥窑启停、低投料、窑况波动时,反应器入口温度掉到催化剂设计下限以下,运维人员依旧维持喷氨;出现短时超温(如 430‑450℃),认为 “只是短暂现象,不用处理”。
💣 为什么致命:
水泥窑工况波动频繁,温度忽高忽低是常态。但这种“常态” 恰恰是催化剂的隐形杀手。
低温硬喷氨:当烟温落入 ABS 结晶区间(146‑207℃)时继续喷氨,硫酸氢铵会快速结晶堵死微孔。这是典型的 “可逆操作变成不可逆损伤”—— 一次两次可能还能恢复,但反复多次低温喷氨,微孔堵塞累积效应会让催化剂活性永久性衰减。很多催化剂快速失活,就是多次低温喷氨累积的结果。
忽视瞬时超温:窑内异常工况导致烟气短时冲到 430‑450℃时,即便只有短短几个小时,也会造成 TiO₂载体晶粒长大、比表面积大幅下降 —— 这就是高温烧结。烧结属于微观不可逆损伤,外观完好无损,但活性已经大幅衰减,无法再生修复。
很多现场只关注长期稳态温度,对启停炉、窑况异常的短时温度冲击完全不设防—— 这是最大的管理盲区。
✅ 正确实操:
设置温度联锁保护。低于催化剂最低允许反应温度时,联锁减量或切断喷氨,严禁低温强行喷氨保排放。
设置高温预警。入口烟温接近超温阈值时及时干预,记录每一次超温事件,作为催化剂寿命评估的重要依据。
启停机阶段,严格执行升温、降温程序。升温速率、降温速率都要控制,避免热冲击。
停炉期间做好催化剂防潮、防结露保护,避免冷凝水渗入催化剂导致活性快速衰减。
建立温度曲线台账,重点关注异常温度片段—— 不能只看平均温度,要看峰值、谷值和持续时间。
一句话总结:温度是催化剂的“生命线”,低温硬撑、高温硬扛,都是在透支寿命。
误区四:故障就怀疑催化剂报废—— 跳过系统排查直接更换
❌ 错误操作:
脱硝效率变差、参数异常,第一判断就是“催化剂失效了”,直接申请整层更换,完全跳过喷氨系统、流场、测点、原燃料排查。
💣 为什么致命:
水泥 SCR 系统出问题,很多时候根本不是催化剂本体损坏。
喷氨格栅堵塞、流场偏流、导流板脱落、NOₓ/ 氨逃逸测点漂移、窑原燃料碱金属或砷含量短期波动 —— 这些因素都会表现出完全相同的症状:脱硝效率下降、喷氨量升高、氨逃逸上升。
如果不做系统排查就直接换新催化剂,原有的系统缺陷依然存在。新催化剂投运后,会快速重蹈覆辙—— 几百万投入,白花了。
还有一个常见衍生误区:催化剂检修只看外观,不取样检测。认为“外观完好,催化剂就没问题”,完全忽略了微孔堵塞、化学中毒、烧结这类肉眼看不见的内伤。
✅ 正确实操:
故障排查顺序:先工艺系统,后催化剂本体。优先级如下:
第一步:校验 CEMS 测点(NOₓ、O₂、氨逃逸)是否准确;
第二步:检查喷氨格栅喷嘴是否堵塞、磨损;
第三步:核查反应器内导流板、整流格栅是否变形脱落;
第四步:复盘近期原燃料、替代燃料掺烧记录,是否有高碱、高砷批次;
第五步:最后才考虑催化剂本体取样检测。
怀疑催化剂失活,务必取样送检。必须检测的项目:‑ BET 比表面积(判断微孔堵塞和烧结程度);‑ XRF 元素分析(确认是否存在 K、Na、As、Ca、P 等中毒元素);‑ 催化剂活性评价(微型反应器实测脱硝反应速率常数)。
定量判断堵塞、中毒、烧结程度后,再决定是再生、部分更换还是整层更换。
如果判定中毒失活,必须同步核查毒物来源。切断高碱、高砷燃料的输入,再实施更换—— 否则换完依旧快速失效。
建立催化剂健康档案。每 1‑2 年取样检测一次,跟踪衰减趋势,做到预判维护,而不是超标之后被动抢修。
一句话总结:别让催化剂当“背锅侠”—— 查清病因再动刀,省钱又省心。
结语
水泥 SCR 的运维,不能直接照搬火电行业的成熟经验。
火电烟气粉尘低、成分稳定、负荷相对平稳;而水泥窑烟气高尘、高碱、成分复杂、工况波动大—— 很多在火电没问题的操作,放到水泥现场就是致命大坑。
喷氨、吹灰、温度管控、故障判断—— 每一个操作细节,都直接决定百万级催化剂资产的实际使用寿命。
很多企业的催化剂远达不到设计寿命(通常 3‑5 年),不是产品本身不行,而是被日复一日的错误操作慢慢消耗 —— 每一轮超标加氨、每一次暴力吹灰、每一次低温硬撑、每一次盲目换新,都在提前透支催化剂的寿命。
少一点“凭经验操作”,多一点参数台账 + 检测数据说话,才是水泥 SCR 运维的正确打开方式。