一、一个让所有运维人都头疼的 “鬼故事”
现场经常出现这样一种迷惑现象:
停机检修,打开 SCR 反应器,催化剂模块取出来一看 —— 外观完整、没有破碎、没有明显堵灰,蜂窝孔道肉眼观察通畅无阻。目测判断:”催化剂状态挺好,还能接着用。”
但实际运行数据却完全不是那么回事:
脱硝效率持续走低,喷氨量越开越大,氨逃逸居高不下,NOₓ还时不时超标。
很多运维人员的第一反应是 “催化剂还挺好的,先凑合用”。等到环保排放压力顶不住了,直接整套换新 —— 花了几百万,却没找到真正病根,新换的催化剂用不了两年又出同样问题。
核心真相:催化剂活性下降,绝大多数损伤发生在微观层面,肉眼完全看不出来。外观完好,不等于内部活性位点完好。
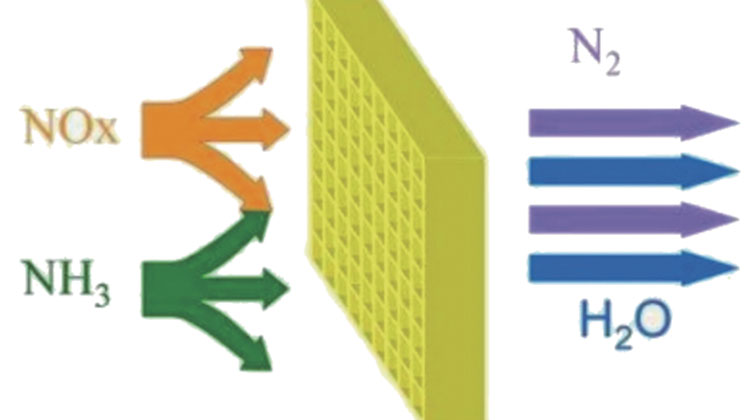
我们看到的是催化剂的外表—— 蜂窝陶瓷基体的骨架。真正发生脱硝反应的,是催化剂内部微米级的微孔结构、巨大的比表面积、表面的酸性活性位点。中毒、微孔堵塞、高温烧结 —— 所有这些致命损伤,全部发生在材料内部,外表依旧完好无损。
二、4 种 “外表看不出” 的活性衰减模式
1|微孔内部隐性堵塞(可逆 / 部分可逆)
催化剂蜂窝孔道的大通道看着通畅,但微米级内部微孔已经被沉积物堵死了。
硫酸氢铵(ABS)低温凝结: 烟气中的 SO₃与逃逸 NH₃在低温条件下(约 146‑207℃)生成黏性极强的硫酸氢铵。这种黏性物质钻进催化剂微孔内部,肉眼根本看不见,直接覆盖活性位点,阻断反应气体扩散。常规的声波吹灰、蒸汽吹灰只能清理大孔道表面积灰,微孔内部的铵盐根本无法清除。
超细飞灰、钙盐沉积:细小粉尘颗粒(尤其是 PM2.5 以下粒径)、硫酸钙等物质钻入孔道内部,外表看不到任何积灰,但气体反应物 NOₓ、NH₃已经无法扩散抵达活性位点,反应效率断崖式下滑。
现象特征:系统压差不一定暴涨,吹灰之后效率改善有限甚至无改善,喷氨量持续走高,氨逃逸同步攀升。
2|化学中毒(不可逆,最容易被忽略)
烟气中的有毒物质渗透进催化剂本体,发生化学反应破坏活性中心,催化剂外表颜色、外形完全不变。
碱金属 K、Na 中毒(水泥窑协同处置废弃物、部分燃煤高发):钾、钠氧化物与催化剂表面的钒活性位点结合,中和酸性中心,导致氨气吸附能力直接下降。外表看不出任何变化,但脱硝能力大幅衰减。水泥窑协同处置生活垃圾、污泥、废液时,带入的大量碱金属是催化剂的 “头号杀手”。
砷 As 中毒:煤中砷在燃烧过程中以气态三氧化二砷形式挥发,渗透进催化剂微孔后,牢牢结合在钒活性组分上,属于典型的 “看不见的内伤”。水泥窑使用的原燃料来源复杂,砷含量波动大,一旦出现高砷批次,中毒进程会加速数倍,但外观没有任何迹象。
钙、磷、铅等毒物:随烟气渗入催化剂基体内部,与活性组分发生化学反应,破坏催化反应位点。模块外形依旧完整完好,颜色也无明显变化。
现象特征:脱硝效率缓慢但持续下滑,吹灰、调整运行参数几乎无法恢复性能,属于 “温水煮青蛙” 式衰减。
3|高温烧结 —— 微观结构坍塌(完全不可逆)
钒基 SCR 催化剂的最佳运行窗口为 300‑420℃(注意:水泥窑尾余热锅炉后布置的 SCR 系统烟气温度通常已降至 150‑250℃,属于低温段,以中低温催化剂为主,其耐受温度窗口更低,更怕短时高温冲击)。
长期超温运行、启停炉时的瞬时高温冲击(即使仅持续数小时),都会造成催化剂载体 TiO₂晶粒长大、比表面积大幅下降(从 80‑90m²/g 跌至 40‑50m²/g 甚至更低),活性位点大量消失。
重点:烧结是微观晶体结构变化,催化剂外观、颜色、蜂窝孔道完全看不出异样。
很多现场催化剂长期经历过超温工况,拆开看 “板板正正、没毛病”,实际比表面积已经损失 30%‑50%,活性大打折扣。这种损伤无法再生、无法修复。
4|活性组分内部消耗与表层隐形磨损
飞灰长期轻微冲刷,不是把催化剂冲碎,而是缓慢磨损表层活性物质。磨损集中在催化剂表层几微米到几十微米,肉眼观察不到明显破损,整体模块外形完好,但有效活性组分(V₂O₅、WO₃等)已经流失。
这种情况在高粉尘浓度布置的 SCR 系统中尤为突出(水泥窑常规是 “高尘布置”,即 SCR 置于余热锅炉之后、除尘器之前,烟气粉尘浓度仍在 30‑60g/Nm³ 左右),长期冲刷对催化剂表层的 “削蚀” 不可忽视。
区别于大块破碎,这种属于 “隐形磨损”,日常肉眼巡检完全识别不了。
三、现场快速判断:出现这些信号,警惕催化剂 “外好内坏”
不用拆机送检,运行参数就可以初步识别隐性失活:
✅ 同等负荷、同等入口 NOₓ条件下,喷氨量较初期上涨 20%‑40%,才能勉强维持出口达标;
✅ 氨逃逸持续偏高(超过 3ppm 甚至更高),调整喷氨阀门后 NOₓ响应迟钝,调节曲线震荡、不稳定;
✅ 吹灰之后脱硝效率仅有小幅短暂回升,很快又回落至原水平;
✅ 催化剂外观完整无破损,但系统抗波动能力变差 —— 负荷、温度稍有波动,NOₓ就瞬时超标;
✅ 上下游温差、压差无明显变化,但脱硝效率却在下滑。
⚠️特别提醒:出现以上现象,不要直接判定 “催化剂报废”。必须先排除喷氨格栅不均、流场偏流、NOₓ测点失真等系统问题 —— 这些 “假性故障” 不需要换催化剂就能解决,误判直接更换会造成巨大浪费。
四、该怎么做?运维避坑实操建议
① 不要只靠肉眼巡检评判催化剂好坏
肉眼只能看破碎、大块堵灰。真正活性需要取样检测:‑ 比表面积及孔容孔径分析—— 判断微孔堵塞和烧结程度;‑ XRD/XRF 元素分析 —— 确认是否存在 K、Na、As、Ca、P 等中毒元素;‑ 催化剂活性评价(微型反应器测试)—— 直接测出当前催化剂的脱硝反应速率常数,与新鲜催化剂对比,定量失活程度。
建议每 1‑2 年抽取 1‑2 块代表性模块送第三方检测,建立催化剂 “健康档案”,掌握衰减趋势,做到心中有数。
② 针对可逆失活,优先处理工况源头
硫酸氢铵堵塞:尽量避开长期低于 ABS 凝结温度(约 146‑207℃区间)运行;严控氨逃逸(<3ppm),从源头减少 ABS 生成;必要时采取离线再生清洗(化学清洗法可恢复部分活性)。
飞灰微孔沉积:优化吹灰策略(提高吹灰频率、调整吹灰压力),评估是否具备离线水洗 / 化学清洗再生条件。
③ 针对不可逆中毒 / 烧结,果断决策
碱金属重度中毒、砷中毒、高温烧结:再生收益有限,需评估部分更换或整层更换催化剂。
关键:如果不解决烟气中毒物来源,换新催化剂依然会快速失效。必须从源头切断毒物输入。
④ 燃料及原辅料管控前置
‑ 严控高碱煤、高砷煤、高氯高硫替代燃料的掺烧比例;‑ 对协同处置废弃物的有害元素(K、Na、As、Cl、S 等)建立入厂检测 + 每日跟踪制度。
从源头降低催化剂中毒风险,比后期补救成本低得多—— 换一层催化剂动辄百万,而燃料管控几乎零成本。
⑤ 运行参数精细化管控
‑ 严格监控 SCR 反应器入口烟温,避免长期超 420℃运行(尤其是启停机时段),设置高温预警联锁保护;‑ 控制氨逃逸在 3ppm 以下,避免因过量喷氨加速 ABS 生成;‑ 做好停炉期间的催化剂防潮、防结露保护(催化剂受潮后活性快速衰减)。
结语
很多故障,不是设备 “肉眼看得见的损坏”,而是藏在微米级微孔里的隐形伤害。
运维最大的坑,就是把 “外观完好” 等同于 “性能完好”。等到 NOₓ超标被环保抓了现行,才被迫花大价钱换催化剂 —— 钱花了,问题还不一定解决(因为没找到真正病因)。
不要被外表迷惑。参数变化 + 定期取样检测,才是判断催化剂真实活性寿命的金标准。