水泥窑炉 SNCR 脱硝的波动根源,90% 不在 “调氨”,而在 “工况” 和 “设备” 本身。
做水泥窑炉脱硝运维的朋友,一定对这种场景刻骨铭心:中控室 DCS 界面上,喷氨调节阀的动作曲线比心电图还密集,操作员班长轮番上阵,手动自动来回切,出口 NOx 却像脱缰野马,毫无规律地上下乱窜。大家不是在调氨,就是在去调氨的路上,夜班下来心惊肉跳,生怕一不留神就踩了超标的 “高压线”。
很多人的第一反应是:NOx 涨了就加氨,跌了就减氨,天经地义。但现实很打脸 —— 越调越乱,NOx 要么冲顶超标,要么氨水用量飙升,下游预热器锥体堵料、窑尾烟道结皮加剧,氨逃逸数据亮红灯。
作为在水泥行业摸爬滚打多年的技术老兵,我今天可以明确告诉你:这种“勤调” 恰恰是最大的误区。水泥窑炉 SNCR 脱硝的波动,根源基本不在 “PID 参数” 或 “仪表不准” 上。下面我将深度拆解水泥窑炉特有的 6 大核心元凶,并给出一套经过实战检验的根治方案。
01 先纠误区:为什么 SNCR 不能当 “水龙头” 来调?
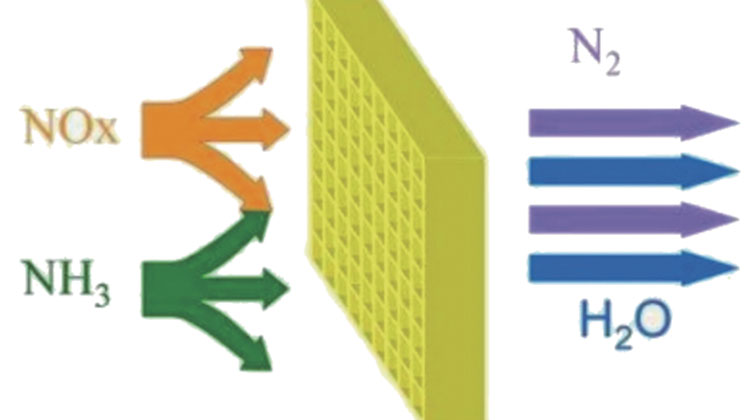
首先要吃透 SNCR 的脾气。SNCR 无需催化剂,全靠水泥窑预热器 C4/C5 级旋风筒出口(或分解炉出口)那段 850‑950℃的 “黄金温度窗口”,让氨水 / 尿素热解释放出
的氨基,与烟气中的 NOx 发生还原反应。
但这里有个关键认知:SNCR 是一个典型的窄窗口、强耦合化学反应系统,绝非线性系统。很多水泥厂同行把它当成 “氨水水龙头”—— 开大就降,关小就涨。但真实工况是,一旦反应条件(温度、流场、烟气成分)不达标,喷进去的氨水就是在 “过路”:要么压根不反应直接溜走(无效消耗),要么局部过量生成铵盐糊住设备。反复扭动调节阀,只会人为制造系统扰动,加剧震荡。
02 深度拆解:水泥窑炉 NOx 波动的 6 大 “真凶”
下面结合水泥窑炉的独特性,一个个扒开来看。
- 温度窗口 “漂移不定”,脱硝反应时灵时不灵
水泥窑炉最头疼的问题就是工况变得太快。窑喂料量波动、分解炉煤粉燃烧不稳定、三次风温变化、甚至预热器翻板阀动作异常,都会导致 C4/C5 级筒入口温度剧烈波动。
- 温度落在850‑950℃区间:反应高效,喷氨立竿见影;
- 温度滑向800℃以下:氨水分解半途而废,反应几乎停滞,NOx 原形毕露;
- 温度冲破1000℃以上:氨气被高温氧化成 NOx,越喷越高,帮了倒忙。
很多水泥厂脱硝系统还是人工盯着温度计、凭经验喊话调阀。这种“人肉反馈” 永远跑不赢温度变化的速度,必然导致 NOx 忽高忽低。
- 分解炉流场紊乱,氨烟混合 “贫富悬殊”
水泥窑炉的分解炉内部流场极其复杂,煤粉燃烧、三次风旋流、物料悬浮交织在一起。如果喷枪位置设计不合理,或者炉内结皮改变了气流走向,必然出现“短路” 和 “死角”。
- 喷枪插在了“风大物少” 的区域:氨水被瞬间吹散,还没来得及反应就溜进 C5 筒,NOx 没降下来,氨逃逸先爆表;
- 喷枪插在了“物料浓相区”:雾滴被生料粉包裹,还原剂无法与烟气充分接触,脱硝效率大打折扣。
单纯调整总喷氨量,解决不了这种“旱的旱死、涝的涝死” 的局部失衡。
- 喷枪雾化 “肌无力”,还原剂成了 “洗澡水”
这是水泥厂最容易被忽视的“隐形杀手”。水泥窑炉环境恶劣,喷枪长期处于高温高尘氛围中:
- 喷枪头结皮、磨损、变形;
- 雾化压缩空气压力不足、管路漏气;
- 喷孔被杂质堵塞。
雾化效果一旦恶化,氨水就无法形成微米级雾滴。大颗的液滴还没等蒸发分解,就顺着生料粉掉进 C5 筒或烟道里了。中控看到流量数据正常,以为氨喷进去了,实际上大部分都成了 “洗澡水” 流走了,根本没参与反应。
- 控制逻辑 “慢半拍”,永远在救火
绝大多数水泥厂 SNCR 系统,还是守着出口 NOx 单点反馈的老路子。从 C5 出口到烟囱排口,烟气走完这段路少说几十秒。等分析仪测出数据、PLC 算完、调节阀动作,工况早就变了。
这种事后诸葛亮式的调节,必然导致:NOx 高了猛加氨→加过头了 NOx 暴跌→赶紧关阀→关过头了 NOx 再次冲高。系统永远在“超调‑回调‑超调” 的恶性循环里转圈。
- 原燃料成分波动,原始 NOx “底数” 不稳
水泥窑炉的 NOx 生成,跟烧成带温度、过剩空气系数、燃料含氮量密切相关。
- 窑头煤粉热值变化、细度波动,直接影响火焰形状和高温区位置;
- 生料中硫碱含量变化,也会影响NOx 的均相 / 异相还原路径。
如果喷氨策略是“刻舟求剑”,拿着昨天的喂煤量配今天的氨水量,入口 NOx 基数变了,出口数据必然跟着起舞。
- NSR 氨氮比 “宁多勿少”,恶化反应环境
出于对超标的天生恐惧,很多水泥厂宁可多喷氨水,把 NSR(氨氮摩尔比)拉到 1.5 甚至 2.0 以上,图个 “心安”。殊不知过量的氨不仅不会持续降 NOx,反而会:
- 与烟气中的SO₃反应生成硫酸氢铵(ABS),在 C5 筒锥部、烟道、甚至余热锅炉受热面黏附结皮,堵塞风道,破坏整个预热器系统的通风工况;
- 通风变差,流场更加紊乱,NOx 波动雪上加霜。
03 水泥窑炉现场落地!根治 NOx 波动的硬核方案
针对上述顽疾,我在国内多条 5000t/d、10000t/d 生产线实战总结出的 “五步疗法”,供大家参考。
- 锚定 “温度窗口”,推行温控联动策略
抛弃只看出口 NOx 的老习惯,把 C4/C5 级筒温度作为喷氨调节的前置核心依据:在 DCS 做温控分区:
- 温度偏低区(<850℃)主动限幅减氨,避免无效喷氨和堵料风险;
- 温度黄金区(850‑950℃)精细化配氨,主攻脱硝效率;
- 温度高温区(>1000℃)强制减氨或切旁路,防止氨氧化生成二次 NOx。
| 核心思路:温度不够,氨水不凑。 |
- 重构 “流场 + 枪位”,搞分区精准喷射
针对水泥窑炉流场特点:
- 联合工艺部门做冷态流场测试或CFD 模拟,摸清分解炉内烟气速度场和温度场分布;
- 根据流场图谱,将喷枪分层、分区布置,避免扎堆;
- 针对C5 筒锥部烟气分布,可探索多点、小流量、差异化喷射策略,让氨水追着高浓度 NOx 区域跑,替代原来的 “一根大枪喷全局”。
- 严抓 “雾化质量”,纳入每日巡检硬指标
制定水泥厂 SNCR 喷枪特护制度:
- 每天白班检查喷枪雾化效果(听声音、看形状,必要时拔出检查);
- 稳定雾化介质压力(压缩空气或蒸汽),建议加装就地压力表和稳压罐;
- 建立喷枪台账,定期更换磨损枪头,不要等到堵死了再处理。
| 记住:枪是 SNCR 的牙齿,牙齿不好,吃再多也嚼不烂。 |
- 升级 “前馈 + 串级” 控制,让系统学会预判
向水泥厂自动化要效益:
- 引入分解炉出口温度、窑喂料量、三次风温、喷煤量等多参数前馈;
- 将控制逻辑从“单回路反馈” 升级为 “基于热量 / 物料平衡的前馈 + 出口 NOx 精细反馈” 的串级控制;
- 利用DCS 强大的逻辑运算功能,建立动态氨需量函数,让系统提前预判工况变化,做到 “风动氨动,温变氨变”。
- 死守 “NSR 合理区间”,坚决摒弃盲目过量
- 通过氨水流量和烟气量实时计算NSR,将其严格锁定在 0‑1.2 之间;
- 设定氨水流量高限报警,绝不允许人为盲目加大氨水设定值;
- 如果NSR 在 2 附近仍无法达标,第一反应不是加氨,而是去查温度、查雾化、查流场!
04 总结:水泥窑炉 SNCR 的精髓,从来不是 “勤快”
水泥窑炉脱硝现场,最怕的就是操作员“勤快”—— 不停地敲键盘调氨阀。这恰恰暴露了对系统深层逻辑的不理解。
真正的控标高手,是天天盯着温度曲线看趋势、围着分解炉转着查喷枪、拿着报表算 NSR 比值的人。温度稳住、雾化搞好、流场调顺、前馈跟上、配比合理,这五张牌打好了,你的 SNCR 系统完全可以做到:操作员无需频繁干预,出口 NOx 稳稳贴在设定值上,氨水单耗下降 10%‑20%,预热器堵料风险大幅降低。
【脱硝避坑 100 问】系列,只讲现场真实问题,帮工厂避开运维误区、斩断无效成本、吃透 SNCR 稳定低成本运行逻辑。